Derzeit werden lediglich rund neun Prozent der weltweit anfallenden 350 bis 360 Millionen Tonnen Kunststoffabfälle recycelt. Dabei hat der nachhaltige Einsatz von Kunststoffen nicht nur ökologische Vorteile, sondern zunehmend auch wirtschaftliche: Jedes eingesparte Kilogramm Kunststoff bedeutet geringere Materialkosten und direkte CO2-Reduktion. TE Connectivity erschließt dafür einen der wirkungsvollsten Hebel im Spritzguss: die Kombination aus vollheißkanalbasierter Direktanspritzung, hohem Mahlguteinsatz und intelligenten Materialkreisläufen. In den vergangenen fünf Jahren konnte der global tätige Elektronikkonzern so über 5.000t Kunststoffabfälle vermeiden.
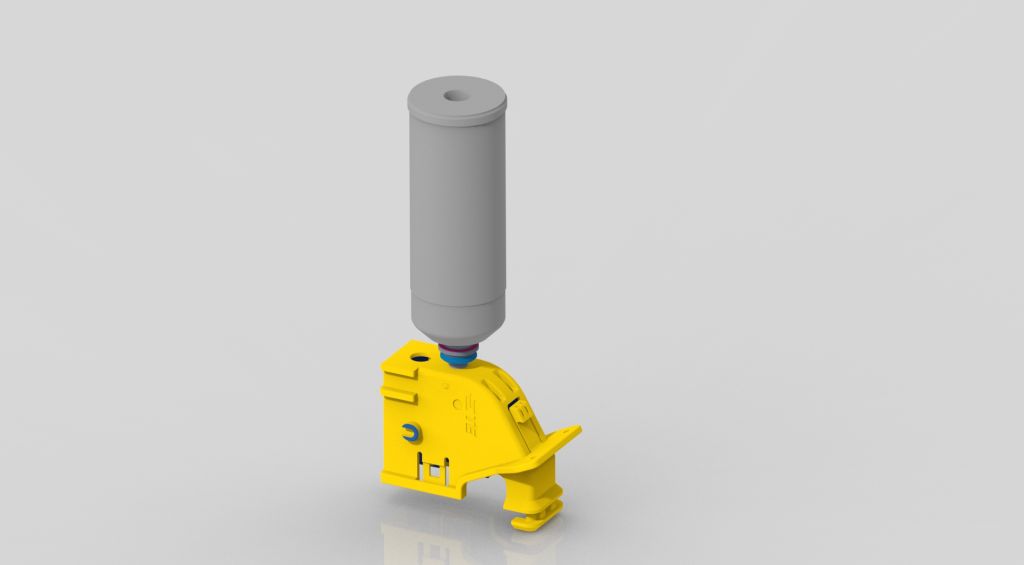
Beim klassischen Spritzguss wird die Kunststoffschmelze über Kanäle in das Werkzeug geleitet. Konventionelle Kaltkanalsysteme oder Heißkanalsysteme mit Unterverteiler erzeugen ein sogenanntes Anguss – Material, das außerhalb des Bauteils anfällt. Dieses kann zwar als Regranulat wiederverwendet werden, verursacht jedoch zusätzliche Aufwände in der Produktion. Heißkanalsysteme mit Direktanspritzung ermöglichen es, die Schmelze unmittelbar in das Bauteil einzubringen. Dadurch entfällt der Angussanteil – ein echter Meilenstein für Null-Abfall-Strategien.
Direktanspritzung
strategisch skalieren
„Angüsse sind nicht wirtschaftlich und widersprechen den Lean-Prinzipien. Ihre Eliminierung kann – abhängig von Bauteil und Material – nicht nur erhebliche Materialeinsparungen ermöglichen, sondern auch die Komplexität in der Produktion reduzieren sowie den Aufwand für Handling, Energie, Peripherie, Wartung und Logistik deutlich senken. Gleichzeitig steigert Direktanspritzung die Produktivität durch kürzere Zykluszeiten“, erklärt Christopher Preger, Director Molding Core Process Technology im Integrated Operations Network von TE Connectivity. Der vollständige Wegfall des Angusses bedeute zudem eine direkte Reduktion von CO2-Emissionen entlang der Wertschöpfungskette und trage zu Null-Abfall- und Dekarbonisierungs-Strategien bei.
Die Umstellung auf Direktanspritzung ist aus diesem Grund ein strategischer Hebel für mehr Wettbewerbsfähigkeit, Nachhaltigkeit und operative Exzellenz. Voraussetzung ist eine konsequent abgesicherte Prozessstabilität mit präzisem Thermomanagement im Heißkanal, eine robuste und standardisierte Werkzeugauslegung sowie eine systematische Fehlerprävention, etwa zur Vermeidung von Düsenverstopfungen oder Materialdegradation. Produktdesign oder Kundenvorgaben verhindern jedoch oftmals Anpassungen.
Return of Invest
in bis zu zwei Jahren
Um die Einführung von Direktanspritzung effektiv voranzutreiben, hat TE Connectivity einen strukturierten Prozess etabliert. Ein interdisziplinäres Projektteam führte frühzeitig Eignungsprüfungen durch, entwickelte einheitliche technische Vorgaben und koordinierte Material- und Werkzeugabstimmungen eng mit Entwicklung und Einkauf. Parallel legte das Unternehmen Kriterien zur wirtschaftlichen Bewertung fest – Grundlage, um neue Ansätze im Spritzguss gezielt und transparent umzusetzen. Das Ergebnis: In einem ersten Cluster von zehn Produkten konnten sieben erfolgreich auf Direktanspritzung umgestellt werden. „Trotz höherer initialer Werkzeug- und Heißkanalinvestitionen amortisieren sich Projekte in der Regel innerhalb von zwölf bis 24 Monaten. Bei angussintensiven Anwendungen oder hohen Volumina ist die Amortisierung in unter zwölf Monaten realistisch“, so Preger.
Neben der Direkteinspritzung setzt TE Connectivity weitere Maßnahmen ein, um Kunststoffabfälle zu reduzieren. Primärziel ist die direkte Wiederverwendung von intern anfallendem Mahlgut, weil es den effizientesten Ressourceneinsatz ermöglicht. Wo dies prozess- oder qualitätsbedingt nicht umsetzbar ist, greift das Unternehmen auf ein Netzwerk externer Partner zurück. Dort werden die Materialströme aufbereitet, nach Spezifikation geprüft und zu Werkstoffen in Industriequalität veredelt. Kundenseitige Anforderungen begrenzen allerdings oftmals den Einsatz externer Rezyklate, weshalb die interne Rückführung weiterhin im Fokus steht. So gelangen hochwertige Materialien zurück in den Markt und halten den Wertstoffstrom im Kreislauf – das vorhandene Potenzial wird dabei jedoch nicht vollständig ausgeschöpft.
Materialknappheit
erfordert neue Strategien