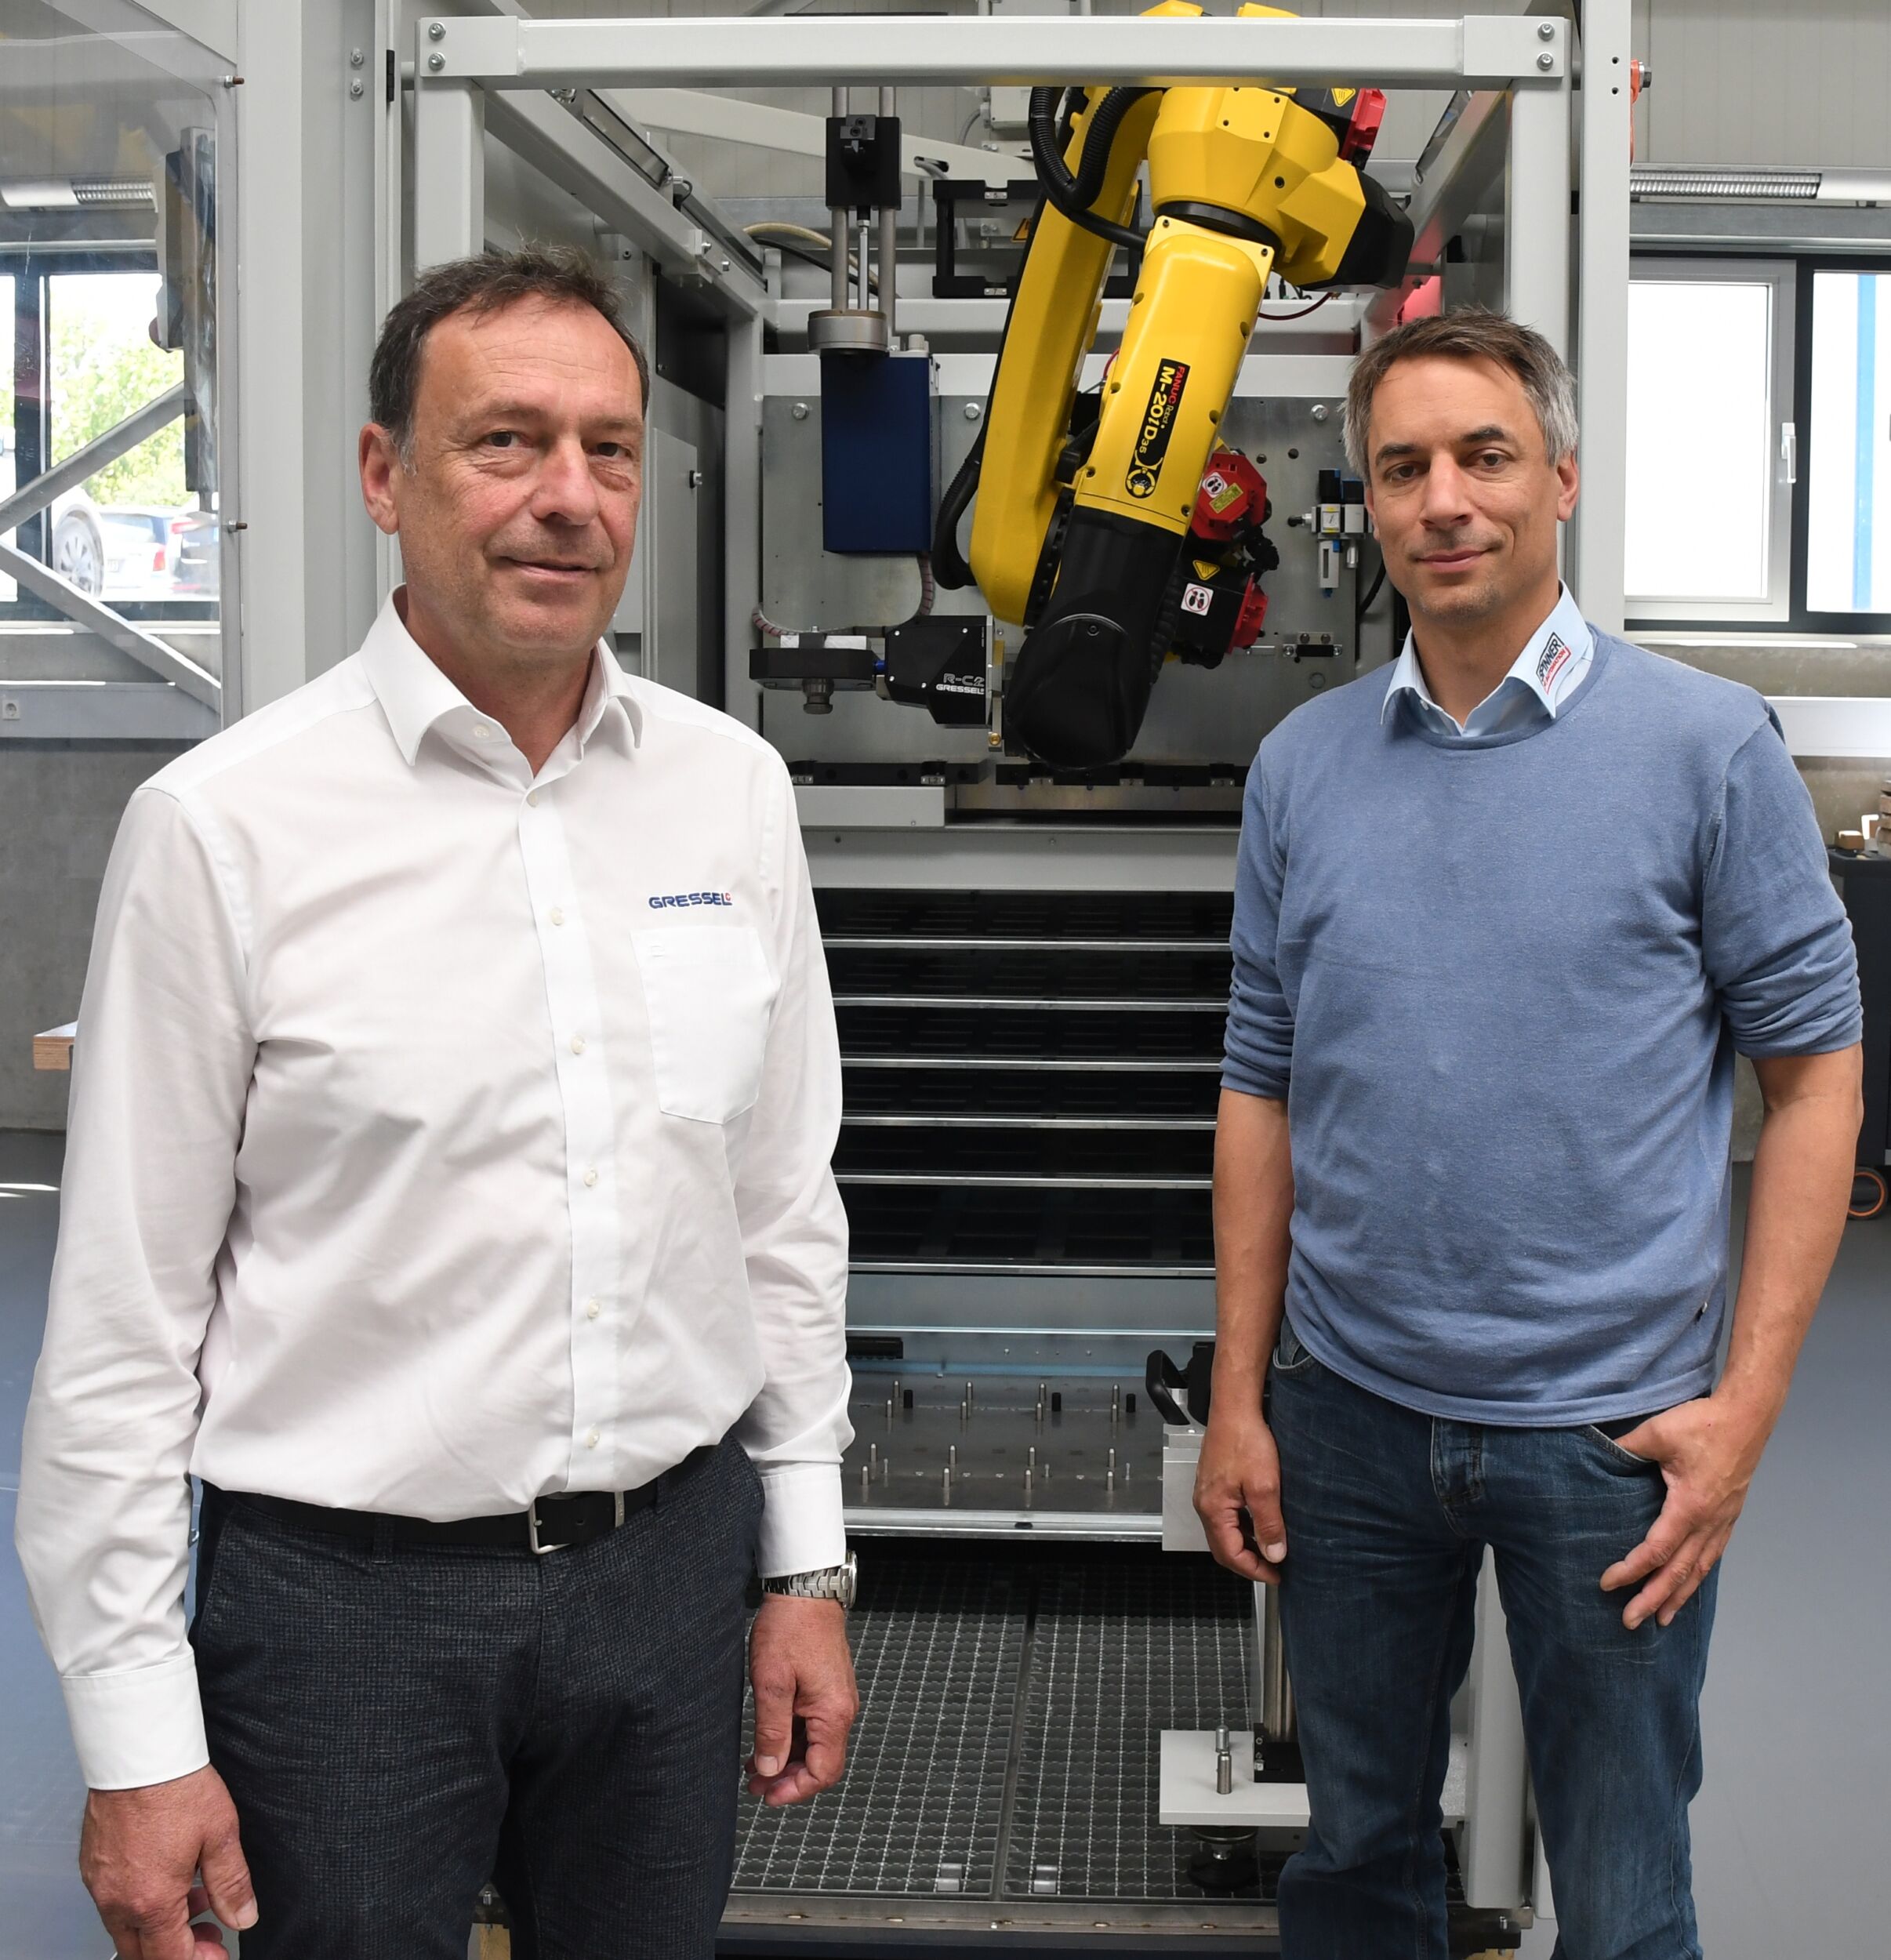
Er beschreibt die Besonderheit des Projekts: „Durch unsere langjährige Zusammenarbeit mit Weinig und die Erfahrung aus den Bauteiloptimierungen der letzten Jahre hatten wir eine sehr gute Vorstellung davon, welche Systeme und Anbieter in das neue Fertigungskonzept passen. Der intensive, offene Austausch bei Konzeption, Bemusterung und Optimierung waren bei diesem Projekt vorbildlich. So konnten wir das Projektteam optimal darin unterstützen, Entscheidungen schnell zu treffen und sorgfältig zu validieren – wie eben für Walter als Zerspanungswerkzeugpartner, vor allem für Fräser.“
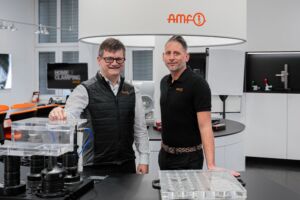
Natürlich ist Walter für Frank Stäblein und Kevin Hemrich kein Unbekannter. Sie sind am Standort Tauberbischofsheim für die Werkzeugbeschaffung und -organisation verantwortlich. Sie erarbeiteten auch das Werkzeugkonzept für die Produktionsprozesse in der neuen Halle. Mit Zerspanungslösungen von Walter haben die beiden schon seit Langem gute Erfahrungen gemacht. „Walter ist für uns gerade bei herausfordernden Zerspanungsaufgaben schon immer unter den Top-Anbietern“, sagt Frank Stäblein, zuständig für die Fertigungsplanung bei Weinig. „So setzen wir für das Fräsen von labilen, dünnwandigen Bauteilen auf Lösungen von Walter wie den Eckmesserkopf M4132 mit den dazugehörigen, hochpräzisen umfangsgeschliffen Schlichtplatten. Der Fräser verbindet geringen Schnittdruck mit hohem Vorschub, sodass am Ende das Zeitspanvolumen stimmt.“
Werkzeugkonzept für hochautomatisierte Prozesse
Beim Projekt ‚Hochautomatisierte digitale Produktionsprozesse‘ gibt aber eben nicht nur die mechanische Leistung am Bauteil den Ausschlag. Für die Werkzeugauslegung der hochautomatisierten Fertigung fokussierten Hemrich und Stäblein darauf, die Werkzeugwechsel und die Anzahl der benötigten Werkzeuge auf das Minimum zu reduzieren, auch unter dem Gesichtspunkt des Platzbedarfs innerhalb der Werkzeugmagazine der Fräsmaschinen. Ziel war es, ein Werkzeugmagazin zusammenzustellen, das fast alle Bauteile abdecken kann, ohne dass ständig Werkzeuge ausgetauscht werden müssen. Man braucht Werkzeuge, die einerseits ‚Gas geben‘ können (hohes Zeitspanvolumen bei massiven Teilen aus Guss oder Stahl) und andererseits leichtschneidend sind, um labile Teile präzise zu bearbeiten.
Kevin Hemrich erklärt: „Bei so einem Anforderungsprofil muss man Kompromisse eingehen. Die eierlegende Wollmilchsau gibt’s da nicht. Aber mit den Walter Lösungen sind wir schon recht nah an der perfekten Lösung.“
Für alle Walter Werkzeuge, die bei Weinig zum Einsatz kommen, liegt auch immer ein digitaler Zwilling im 3D-Format vor, sodass die geplanten Fertigungsvorgänge von Weinig bereits in einer virtuellen Umgebung modelliert und getestet werden können. Für die Planung der neuen Produktion und deren erfolgreichem zeitnahem Anlaufen eine essenzielle Anforderung: Weil sich Weinig für eine komplett neue Maschinenausstattung entschieden hatte, konnte man für die Planung nicht auf Erfahrungswerte und bereits vorhandenen NC-Programmierungen zurückgreifen.
Eine Aussage, die Michael Gall natürlich freut. Er ist bei Walter als Anwendungstechniker für die Betreuung des Maschinenbauers aus Tauberbischofsheim mitverantwortlich: „Bei diesem anspruchsvollen Projekt konnten und können wir unsere digitale Kompetenz und Leistungen richtig ausspielen. Walter gehört seit Jahren zu den führenden Marken für Zerspanungslösungen für hochgradig automatisierte und digitalisierte Prozesse. Im Marketing sagt man das ja immer, aber hier waren wir wirklich der optimale Partner für Weinig.“
Hochleistungsfräser für Guss und Stahl
Konkret zum Einsatz bei Weinig kommen von Walter vor allem drei Fräser-Modelle. Der Planmesserkopffräser Walter M5004 ist quasi das ‚Arbeitspferd‘ in der Produktion. Als Allrounder ist er einerseits sanft genug für die Bearbeitung labiler und dünnwandiger Teile, andererseits liefert er auch hohe Vorschubwerte, um das geforderte Zeitspanvolumen zu bewältigen.
Am zweithäufigsten verwendet wird der Walter Eckfräser M5137. Er ist mit TNMU-Wendeplatten bestückt und gilt dank seiner sechs Schneidkanten pro Platte als hochwirtschaftlich. Während sich sowohl der Plan- als auch der Eckfräser bereits über Jahre nicht nur bei Weinig bewährt haben, ist der Walter Igelfräser M5250 erst zwei Jahre am Markt. Bei Weinig wird er immer dann eingesetzt, wenn man beim Zerspanen ‚richtig Gas geben‘ kann.
Um bei labilen Bauteilen Vibrationen zu vermeiden, kommen dabei spezielle Wendeplatten mit einer ‚beruhigten Phase‘ (z.B. Geometrie G51) zum Einsatz. Als Schneidstoff kommt vorrangig die Sorte WKP 35 Gold zur Anwendung. Die Wendeschneidplattensorte ist auf die Werkstoffe Guss und Stahl optimiert, die bei Weinig dominieren und gewährleistet auch bei schwierigen Aufspannsituationen eine hohe Prozesssicherheit.