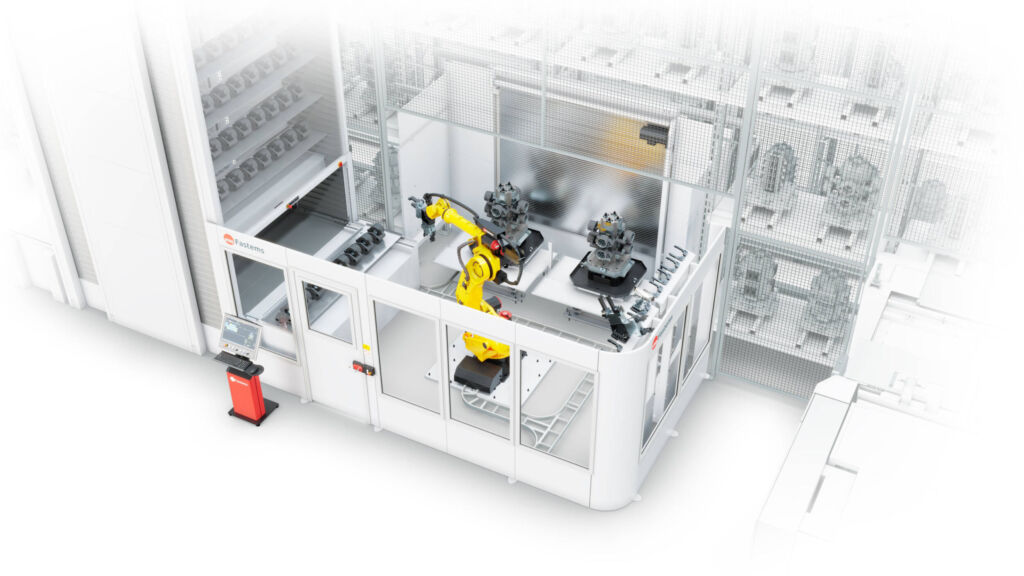
Ein FFS ist die effektivste Lösung einer Automatisierung in einer High-Mix-Low-Volume-Produktion. Der wichtigste Grund: Mit einem FFS ist eine echte ‚Lights-Out-Fertigung‘, also eine unbemannte Produktion rund um die Uhr, möglich. Darüber hinaus lassen sich mit einem solchen System die Kapazitäten leicht anpassen. Ist die Auslastung hoch, kann in der Nacht mannarm oder bemannt produziert werden. Sinkt die Auslastung indes, ist das FFS für ein oder zwei Schichten nicht in Betrieb. Somit ist die Fertigung je nach Auftragslage flexibel skalierbar.
Hochflexible Fertigung auf optimaler Fläche
FFS von Fastems nutzen zudem die vorhandene Produktionsfläche sehr effizient aus. Einziger limitierender Faktor ist im Grunde die Hallenhöhe. Im Hinblick auf die benötigte Fläche bietet ein FFS außerdem die Option, das Material für die Bearbeitung im System selbst zu lagern und hierdurch u.a. mehr Übersicht im Bereich der Be- und Entladestationen zu schaffen.
Das Fertigungskonzept eines FFS ist darüber hinaus flexibel, sodass unterschiedliche Aufträge und Bauteile parallel bearbeitet sowie dezentral – und vor allem hauptzeitparallel – an den Beladestationen gerüstet werden können. FFS sind überdies jederzeit erweiterbar und passen sich somit an die Geschäftsentwicklung eines Unternehmens an.
‚Lights-Out-Fertigung‘ – die Voraussetzungen
Für eine echte ‚Lights-Out-Fähigkeit‘ eines FFS müssen jedoch bestimmte Voraussetzungen erfüllt sein. So kann beispielsweise eine mannarme Nachtschicht nur dann stattfinden, wenn im bemannten Betrieb des FFS (erste und zweite Tagschicht) ein gewisser Produktionsvorrat angelegt wurde. Hierzu sind folgende Bedingungen erforderlich:
Ausreichend lange NC-Programmlaufzeiten für einen Teil des Fertigungsspektrums.
Lange Palettenlaufzeiten in den Maschinen, etwa durch Mehrfachspannungen, um möglichst viele Teile an einer Spannvorrichtung oder einem Spannturm zu platzieren.
Ein realistisches Verhältnis von Be- und Entladezeiten (Rüstzeiten) zur Bearbeitungszeit. Sind die Rüstzeiten zu lang, kann kein Puffer aufgebaut werden.
Eine ausreichende Anzahl aktiver Paletten im System, um einen guten Fertigungsmix zu erzielen und viele Aufträge vorrüsten zu können.
Praktische Hürden im bemannten Betrieb
Sind allerdings die aufsummierten Be- und Entladezeiten mit der reinen Zerspanungszeit identisch bzw. nahezu identisch (z. B. Zerspanungszeit 15 Minuten, Beladezeit 12 Minuten und Entladen 5 Minuten), kann kein Puffer und somit kein Vorrat für die Nachtschicht aufgebaut werden.