Als Alternative hierzu bieten sich insbesondere für kleinere Teile Turmspeicher an, die auf der Rückseite von einem Bediener bestückt werden. Und auch eine externe Zuführung in die Zelle über Europaletten oder fahrerlose Transportsysteme wie AGVs oder AMRs ist denkbar.
Die Ladestation als Rüststation für die Vorrichtungen besteht meist aus einer auf das gewählte Spannsystem abgestimmten Einzel- oder Doppelstation, auf der die Paletten für den Roboter positioniert werden.
Zentrale Planung, Steuerung und Überwachung
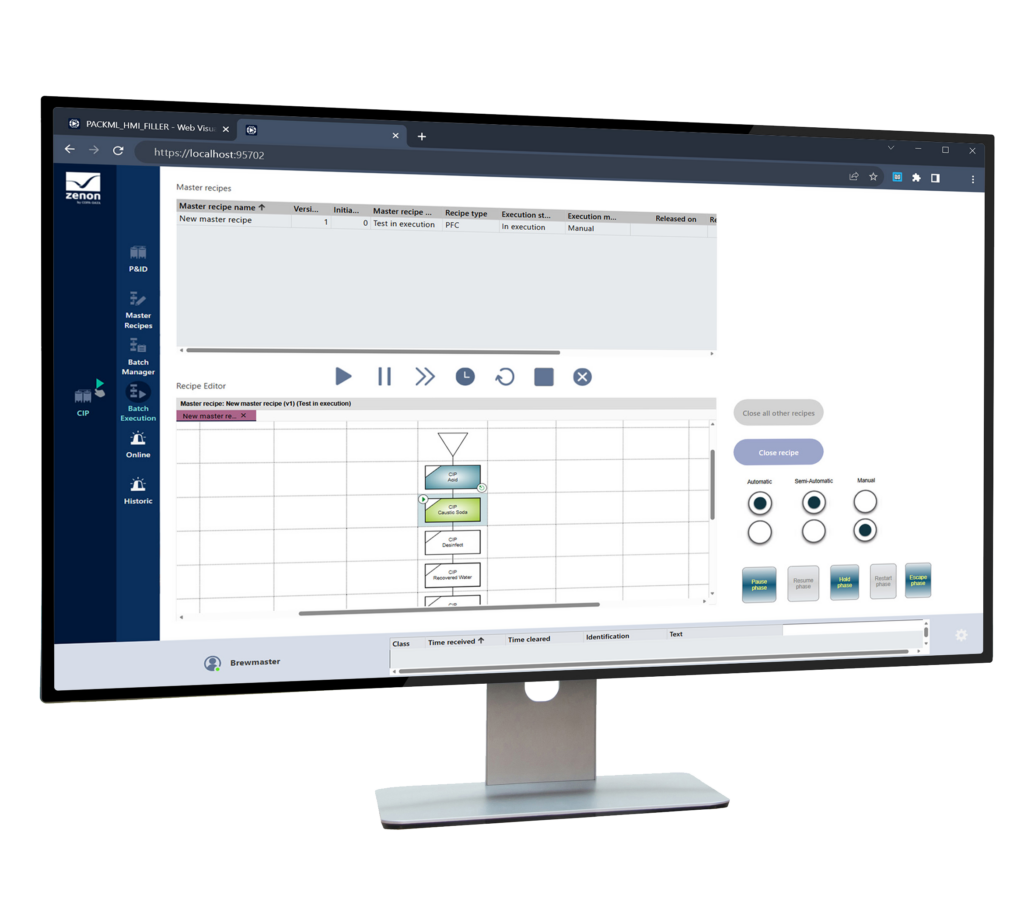
Die MMS steuert und überwacht schließlich automatisiert den gesamten Fertigungsprozess im FFS als auch die Prozesse in der ALD-Zelle. Das vorrausschauende Ressourcenmanagement erkennt hierbei u.a. in Echtzeit mögliche Engpässe bei Material sowie Werkzeugen und überwacht weitere wichtige Ressourcen wie NC-Programme, Werkzeugstandzeiten und so weiter. Somit ist jederzeit ersichtlich, wie lange die Anlage mit den aktuellen Materialvorräten und Werkzeugen produzieren kann, wodurch das ‚Lights-Out-Potenzial‘ maximiert wird.
Hinzu kommt die einfache Einführung neuer Teile, z. B. durch die schnelle Anpassung bestehender Abläufe (Bearbeitungsschritte hinzufügen oder entfernen) sowie die Unterstützung sowohl parametrisierter als auch bauteilspezifischer Roboterprogramme und unterschiedlicher Be- und Entladezyklen.
Entscheidende Argumente für eine ALD
Viele Unternehmen haben ihr FFS nur in der Woche von montags bis freitags in Betrieb und bleiben daher weit unter den Produktivitätsmöglichkeiten des Systems. Hierzu ein Beispiel mit einem FFS mit drei gekoppelten Maschinen und einem angenommenen Stundensatz von 100 Euro. Bei 48 Stunden Stillstand des FFS pro Wochenende summieren sich auf drei Maschinen hochgerechnet die unproduktiven Stunden auf fast 7.500 Stunden im Jahr mit einer zusätzlichen Umsatzperspektive von 748.000 Euro per annum. Ein Potenzial, das sich mit einer ALD erschließen lässt.
Ein weiteres Argument ist die höhere Maschinenauslastung. Ohne ALD liegen die Spindellaufzeiten meist nur bei 60 Prozent. Eine ALD kann die Auslastung indes auf 90 Prozent steigern, wenn das FFS auch nachts und an den Wochenenden läuft. Das Ergebnis: Eine deutlich höhere Produktivität mit mehr gefertigten Teilen trotz gleichbleibender Anzahl an Maschinen. Der Roboter liefert vor diesem Hintergrund zudem stets eine gleichbleibende Qualität bei den Aufspannungen. Und für die Mitarbeitenden bedeutet eine ALD vor dem Hintergrund des Fachkräftemangels letztendlich eine deutliche Entlastung durch weniger Spät- und Nachtschichten.
Sicherlich, die Kosten für eine ALD sind schon allein aufgrund der Kosten für einen Roboter vergleichbar mit der Investition in eine Maschine. Mit einer ALD wird jedoch die Kapazität einer bereits vorhandenen Maschine derart gesteigert, dass eine Neuinvestition nicht mehr notwendig ist. Ganz zu schweigen von dem hohen Zeitaufwand für die Komplettinstallation einer Maschine. Hinzu kommen geringere bis gar keine Personalkosten während der ‚Lights-Out-Phasen‘ eines FFS und die bereits erwähnte höhere Systemauslastung im Jahr.
ROI-Beispiel für Investitionsoptionen
Ausgangssituation: Ein Betrieb benötigt zusätzlich 5.300 Stunden an Fertigungskapazität pro Jahr. Aktuell laufen drei CNC-Maschinen im FFS mit jeweils 5.300 Spindelstunden per annum (60 Prozent Auslastung). Die Investitionsoptionen: einmalig 600.000 Euro (Maschine) plus 60.000 Euro Personalkosten jährlich und 5.300 zusätzliche Spindelstunden pro Jahr oder 500.000 Euro (ALD) einmalig plus 7.884 Spindelstunden pro Jahr (ALD).